

Profilio ekstruzijos įranga
Profilius gali sudaryti viena medžiaga arba kelios medžiagos. Atskiri medžiagos profiliai naudoja vieną ekstruderį, tuo tarpu keliems medžiagos profiliams reikalingas daugiau nei vienas ekstruderis, kad medžiaga būtų tiekiama į centrinį štampą. Šie procesai gali būti naudojami vieno varžto arba dviejų varžtų ekstruderiais. Vieno sraigto staklės yra sutelktos į granuliuotas medžiagas arba programas, kurioms reikia mažiau tikro maišymo. Dviejų sraigtų ekstruderiai dažniausiai sutelkiami į miltelių pavidalo medžiagas arba ten, kur reikalingas intensyvesnis maišymas. Šie ekstruderiai gali būti įvairių dydžių - nuo kelių svarų per valandą išėjimo iki tūkstančių svarų per valandą, atsižvelgiant į taikymą.
Bendras išspaudimas
Antriniai ekstruderiai yra vadinami „ekstruderiais“ ir taip pat gali būti įvairių dydžių, tačiau paprastai patenka į mažesnį spektro galą ir paprastai yra mažesni nei pagrindiniai perdirbimo ekstruderiai. Panaudotų koekstruderių skaičių riboja tik vieta perdirbimo linijoje. Kai kurie procesai gali būti apgauti, naudojant tą patį koekstruderį keliems taikymo reikalams (tol, kol reikalinga medžiaga yra identiška, koekstruderis gali būti naudojamas daugiau nei vienoje vietoje. (To pavyzdys yra juostelės geriamųjų šiaudelių išorėje) Jei juostos yra tos pačios spalvos, visoms juostelėms galima naudoti vieną mašiną) .Kekstruderiai gali būti montuojami ant grindų arba pakabinami virš štampo galvos, jei reikia.
Die įrankiai
Priemonės štampui yra specifinės ir gali būti paprastos metalinės plokštės su skylute, kad medžiaga galėtų tekėti, arba sudėtingas daugelio komponentų ryšys, skirtas patobulintoms srauto charakteristikoms ir tiksliam dydžiui. Štampai montuojami arba prie pagrindinio ekstruderio tiesiai su prie jo jungiamais ekstruderiais, arba štampai yra ant grindų stovo, prie kurio ekstruderiai yra įkišti į jį. „Die“ įrankiai yra nukreipti viena iš dviejų krypčių, susijusių su pagrindiniu ekstruderiu. Nurodymai yra „inline“ ir „crosshead“. Vidiniame procese naudojamas srautas, kuris seka ekstruderio kryptimi, o štampas yra sujungtas su srautu proceso kryptimi. Kryžminiame procese naudojamas srautas, esantis kampu į ekstruderio srautą. Profilio išspaudimui tai turėtų būti devyniasdešimt laipsnių kampas srauto atžvilgiu. (Kryžminiai procesai yra būtini kiekvienam produktui, kuriam reikia komponentą, kuris turi būti įdėtas į ekstruzį, padengti. Tokiems kaip viela, gaminiai, skirti presuoti ir tt
Pasrovio įranga
Paskesnė įranga yra padalinta į tris proceso sritis: 1) aušinimas / dydžio nustatymas, 2) traukimas, 3) supjaustymas / ritė / kilimas. Žemiau pateikiami pagrindiniai įrangos stiliai, siekiant įgyvendinti šiuos proceso reikalavimus.
Aušinimo / dydžio nustatymo įranga
Dalis turi būti atvėsinta, kad išlaikytų norimą formą. Ši įranga skirstoma į keletą pogrupių. Kai kuriems procesams reikia minimalaus poveikio. Kiti, norėdami gauti norimą produktą, šiame etape reikalauja išsamios sąveikos. Šaldymo / dydžio nustatymo įranga skirstoma į keletą tipų:
Oro aušinimas
Vandens aušinimas
Vandens aušinimas ir vakuuminis dydis
Aušinimo įranga

Oro aušinimas
Ilgą laiką buvo naudojamas oras dalių aušinimui. Šiandien jis retai naudojamas, nes yra neveiksmingas ir paprastai reikalauja lėtesnio proceso greičio. Tačiau šis proceso stilius paprastai yra labai nebrangus, todėl trumpesniems važiavimams ir greitam sąrankai jis vis dar veiksmingai naudojamas. Norint efektyviai dirbti, nereikia ir brangių įrankių. Kai kurie perdirbėjai naudoja paprastus spaustukus ir sulenktą vielą, kad gaminys būtų tinkamos formos. Oro aušinimo stovas yra paprastas rėmas, paprastai su aušinimo ventiliatoriais, ir paprastos plokštės ir armatūra, kad pritvirtintumėte stendus ir pirštus, kad pastumtumėte ant dalies ir laikytumėte norimos formos.
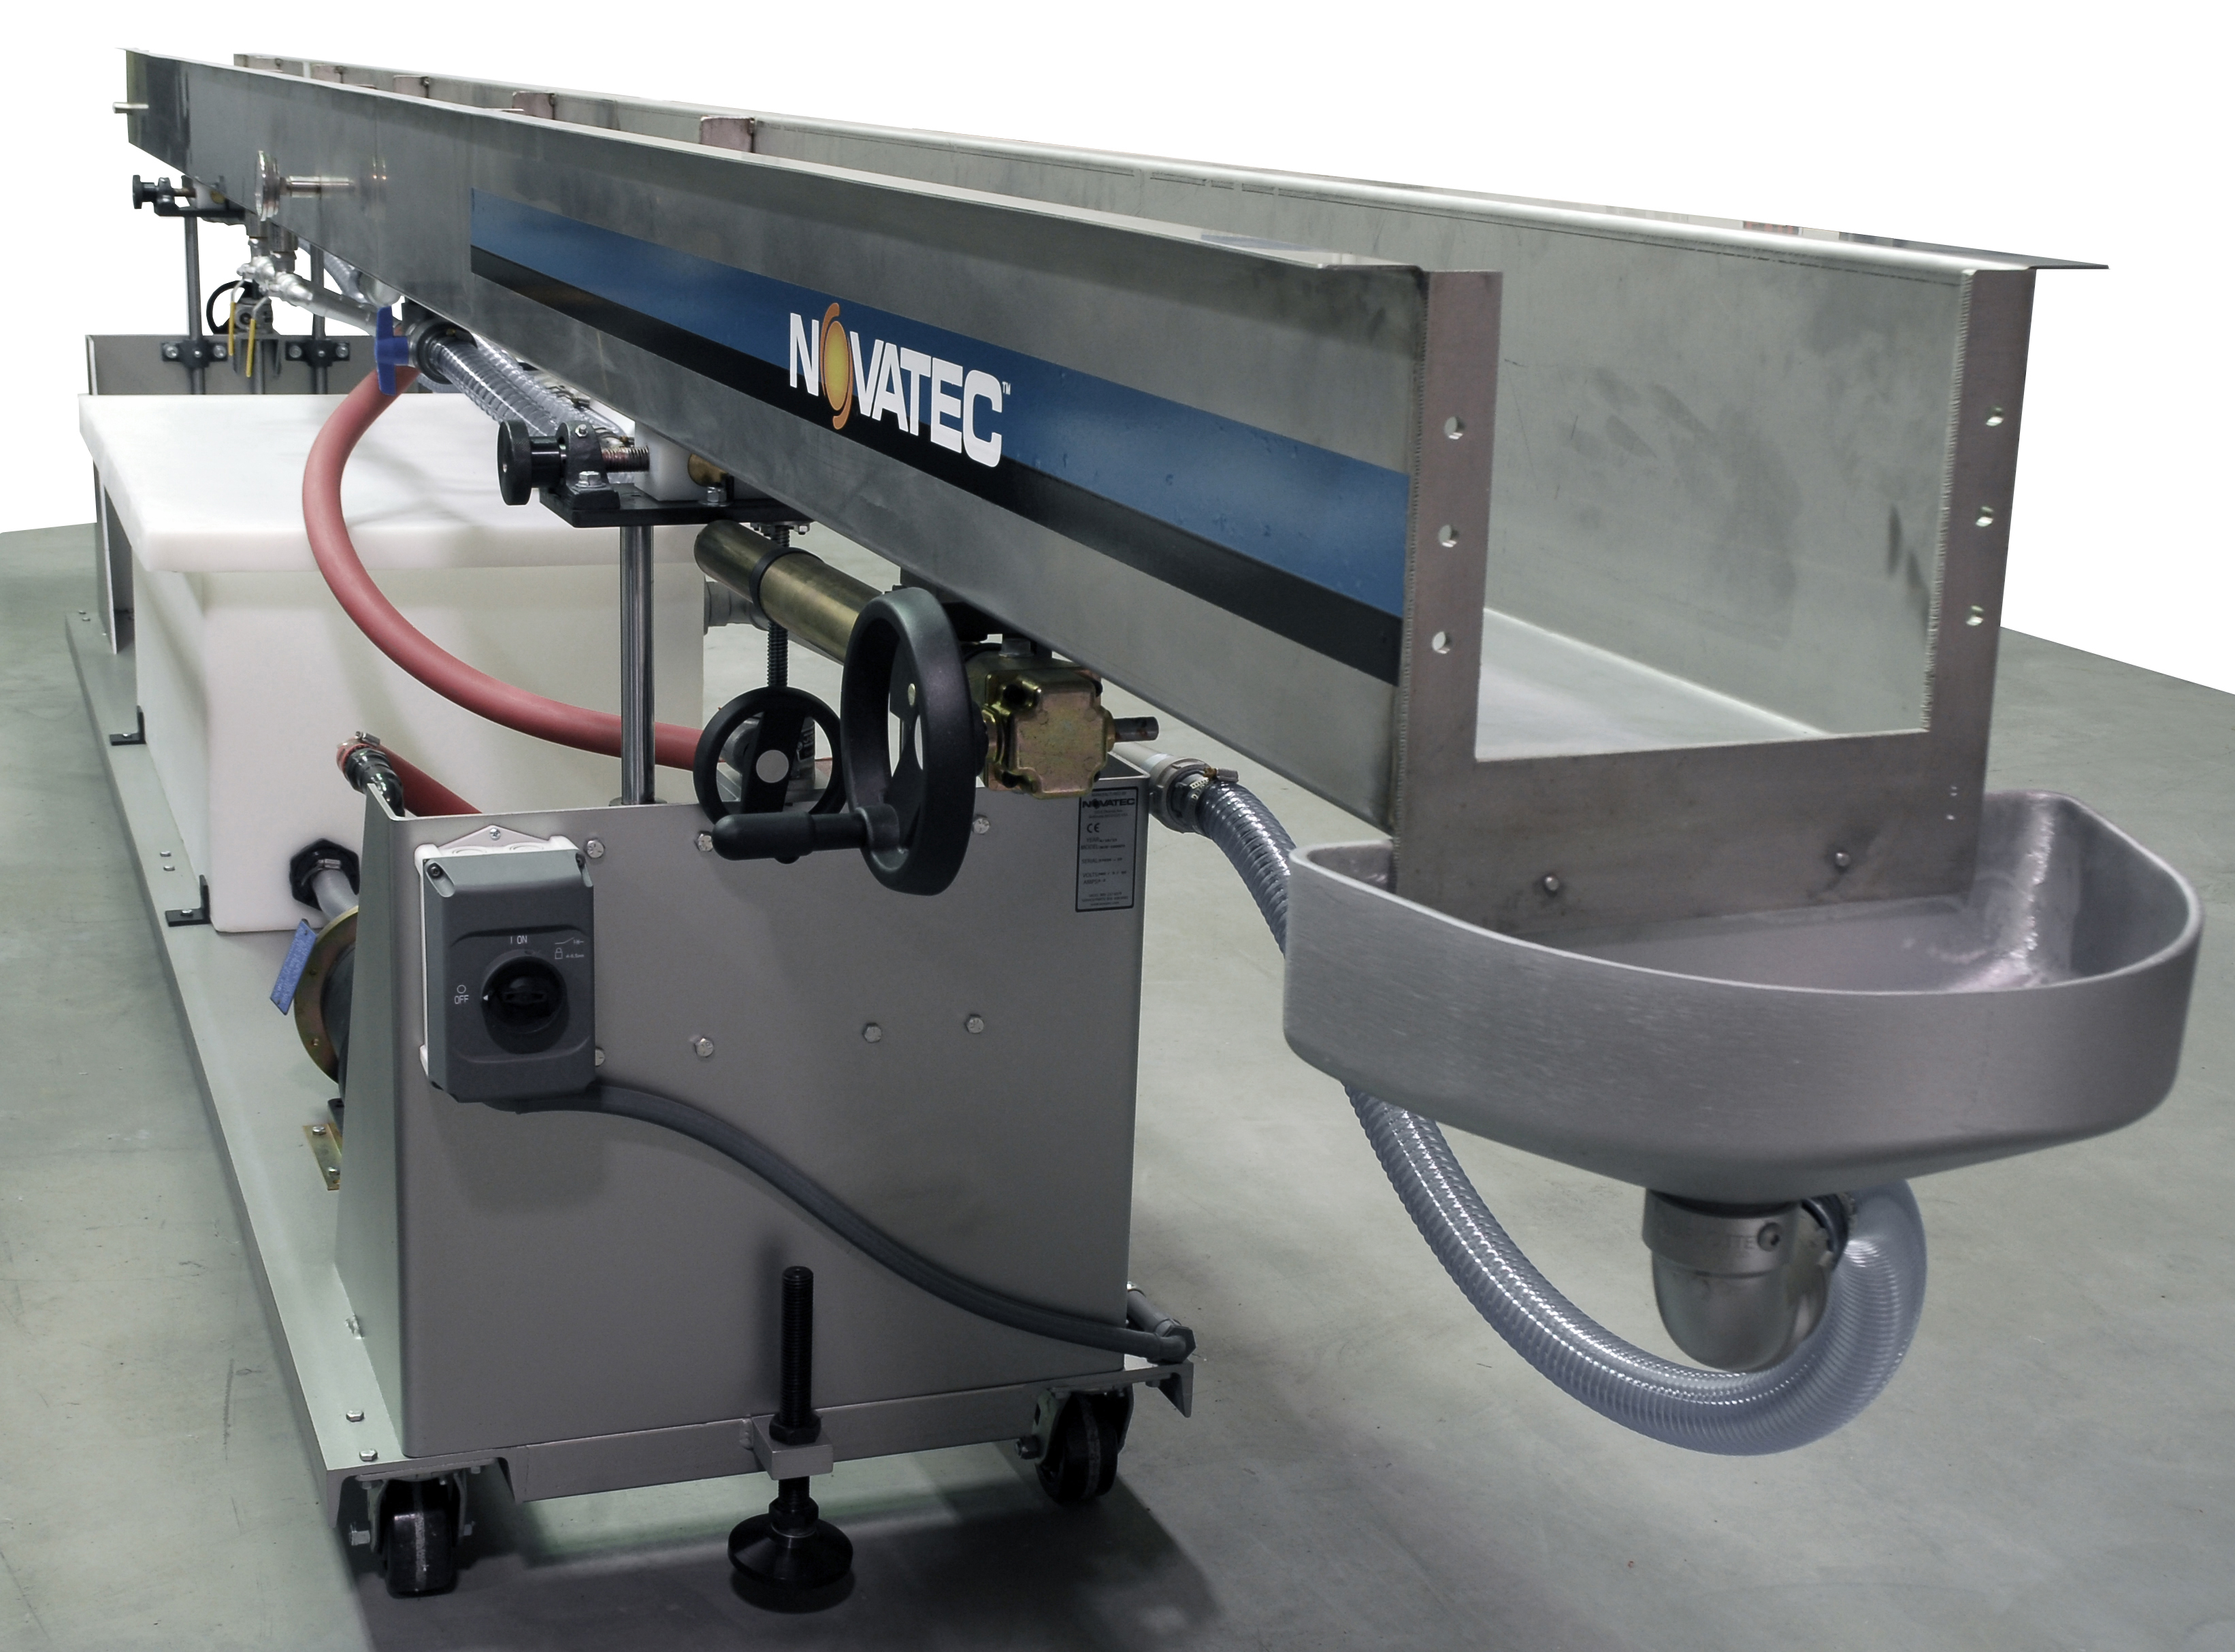
Vandens aušinimo bakas
Aušinimo bakui reikia tiekti aušinimo vandenį. Tai galima padaryti keliais būdais. Arba tiesiogiai išpilkite į rezervuarą iš augalinio vandens arba atšaldyto vandens sistemoje. Tam gali būti naudojamos dviejų tipų aušinimo sistemos: 1) paprastas vandens įleidimas / išleidimas proceso metu be recirkuliacijos rezervuare; 2) recirkuliacijos sistema, skirta sumažinti vandens suvartojimą iš augalo. Recirkuliacijos sistemoje gali būti naudojamas šilumokaitis, kad vanduo būtų atskirtas nuo centrinės sistemos arba jo nėra, o proceso vanduo susimaišo su aušinančiu vandeniu. Tada aušinimo vanduo plaunamas per gaminį, kai jis traukiamas per baką. Kai kurios rūšies atramos paprastai montuojamos rezervuaro viduje, kad būtų galima laikyti dalį, kol ji aušinama vandeniu. Vanduo iš vienos pusės purškiamas iš kelių krypčių, kad būtų užtikrintas tolygesnis aušinimas, arba bakas yra užtvindytas vandeniu, kad dalis būtų panardinta į vandenį, kai ji praeina per baką. Purškimo rezervuarai paprastai siūlo efektyvesnį aušinimą, sukurdami papildomas išlaidas ir išlaikydami purkštukus. Paprastai reikia daugiau nei vieno aušinimo bako, norint užtikrinti, kad dalis būtų pakankamai atšaldyta ir išlaikytų matmenų stabilumą, kai tik palieka paskutinį baką linijoje. Norint gauti gerą produktą, vėsinimo poreikis linijoje gali reikalauti nuo 5 pėdų iki 250 pėdų ar daugiau.
Gaukite daugiau informacijos apie aušinimo ir vakuumines cisternas

Vandens aušinimo / vakuuminio dydžio rezervuaras
Dydžio bakas iš esmės yra aušinimo bakas, turintis galimybę proceso metu išmatuoti gaminį. Dydžių nustatymas atliekamas vakuuminiu būdu, kurio metu produktas keičia atmosferą rezervuare, kad būtų išlaikytos įdubos, apvalumas, sienelių storis ir tikrasis dydis. Dydžiai nustatomi uždarame rezervuaro korpuse, kuris yra pakankamai stiprus, kad nesugriūtų esant dideliam vakuumui arba tiesiogiai jungdamas vakuumo šaltinį prie įrankio per kolektorių su keliais prijungimo taškais. Pridėjus vakuuminį siurblį ir reikalingą vandentiekį, bakelyje palaikoma pastovi atmosfera. Dydžiai nustatomi naudojant susijusius kalibravimo įrankius, kurie įmontuojami į rezervuarą arba prieš jį. Norint palaikyti vakuumą iki pastovaus lygio, reikia gerų sandariklių per kalibravimo įrankius, išleidimo galo sandariklius, dangčio sandariklius ir kt. Kartais tai palengvina vandens sandariklio kamera viename arba abiejuose rezervuaro galuose. Dydžių talpyklų ilgiai yra pagrįsti perdirbimo reikalavimais, o vakuumo ilgis gali būti nedidelė rezervuaro ilgio dalis arba gali prireikti kelių talpyklų eilėje, kad proceso metu būtų vakuume.

Vandens aušinimo kalibravimo lentelė
Vandens aušinimo kalibravimo lentelė
Alternatyvi vandens aušinimo dydžių konfigūracija yra dydžių / kalibravimo lentelė.
Dydžių ar kalibravimo lentelė yra įranga be vandens talpyklos. Yra vakuumo ir vandens komponentai, kurie naudoja kolektorius su vožtuvų jungtimis, kad prisijungtų prie įrankių rinkinio ir rezervuaro korpuso, kuris dedamas ant stalo viršaus. Šios jungtys leidžia naudoti daugybę įvairių įrankių ir rezervuarų konfigūracijų. Šis procesas kartais vadinamas „šlapiu / sausu“, nes tai leidžia naudoti arba nenaudoti vandens įrankių konfigūracijose. Tokio tipo įrangai paprastai naudojami dideli langų profiliai, nes laikas, reikalingas įrankių nustatymui / pašalinimui iš rezervuaro kiekvienai daliai, yra labai didelis. Jei įrankiai sumontuoti tam skirtame rezervuare, kurį galima greitai pastatyti ant stalo viršaus, tai yra daug efektyviau. Šio tipo įranga paprastai yra daug brangesnė nei rezervuaras, todėl tai nėra gera išeitis pagrindiniam procesoriui.
Gaukite daugiau informacijos apie aušinimo ir vakuumines cisternas

Diržo traukiklis
Traukimas
Daugeliui ekstruzijos procesų efektyviai perdirbti reikia ištraukiklio. Išimtys yra gaminiai, kuriais prekiaujama minkštimu. Produktai, turintys prekes, išstumia produktą iš paskesnių komponentų. Tačiau norint tai padaryti, balansas neturi materialinio struktūrinio vientisumo. Jei galvojate laikyti virvę rankoje ir bandote kam nors kitam suteikti virvės galą, ištrauksite ją iš rankos ir nusiųsite kitam asmeniui. Kas nutinka, jei tas asmuo nereaguoja? Virvė greitai lenkiasi link žemės ir po kojomis kyla į viršų. Išspaudimai yra vienodi. Kadangi jie paprastai nėra pakankamai tvirti, kad išlydyta būsena galėtų priversti savo svorį, reikalinga pagalbos ranka. Kitas asmuo ištiestų ranką ir sugriebtų už virvės bei patrauktų link savęs. Norėdami išlaikyti virvę nuo žemės paviršiaus, asmuo turi išlaikyti virvės įtempimą. Jei jie juda toliau nuo jūsų, jėga, reikalinga virvei traukti, laikant ją nuo žemės, reikalauja daugiau jėgos. Taigi norint išlaikyti procesą judantį, ekstruzui reikia šiek tiek ištraukiklio pagalbos, kad būtų išlaikyta proceso įtampa. Produktas praeina per aušinimo stadiją, kol jis yra pakankamai kietas, kad galėtų traukti nesulaužydamas tinklo. Kuo ilgesnis aušinimo ilgis ir kuo ilgesnis kalibravimo įrankio ilgis, tuo didesnė traukimo jėga, reikalinga procesui palaikyti. Taip pat labai svarbus yra traukimo greičio tikslumas. Produktas palieka ekstruderį tam tikru svarų per valandą greičiu. Tai prilygsta tam tikram tiesiniam greičiui, atsižvelgiant į produkto svorį. Reikia tiksliai išlaikyti šį greitį, nes produkto svoris ir (arba) kokybė gali skirtis, todėl produktas gali būti netinkamas.
Temptuvai yra sukonstruoti įvairių rūšių, kad atitiktų proceso reikalavimus. Kai kurie iš jų yra šie: 1) diržas - bendras pritaikymas ir mažos ar vidutinės jėgos reikalavimai, 2) pritvirtintas - didesnė traukimo jėga ir dalys, kurių formos būtų iškraipytos įprastame dirže. Apkabos gali būti kontūruotos, kad tilptų gaminio išsikišimai, 3) ratas - nebrangus ir paprastas naudoti, tačiau tikslumu gali kilti abejonių dėl ratų paslydimo ir naudojamo variklio pavaros tipo.
Žr. Išsamią informaciją apie plastikinio profilio išspaudimo ištrauktuvus nuo 2 iki 6

Skalbimo peilio pjaustytuvas
Iškirpti / suvynioti / nuimti
Kai produktas yra prie ištraukiklio, jį reikia pakankamai atvėsinti, kad galėtumėte jį baigti. Kai kurie produktai dabar supjaustyti ilgio. Kai kurie susiduria prarasti. Kai kurie susukami ant tam tikrų ritinių. Kiekvienas gaminys turi savo reikalavimus apdailai.
Pjaustytuvai
Kai kuriuos produktus galima pjaustyti paprastu peiliuku. Paprastai detalė išleidžiama per įvorės rinkinį, kad ji būtų orientuota ir padėtų užtikrinti pjovimo kokybę bei leistinus nuokrypius. Gaminiui judant per įvores, peilis suaktyvinamas. Paprastai tai yra sukama rankena arba ratas, prie kurio ašmenys yra pritvirtinti. Peilis perstumiamas per gaminį, kad būtų galima jį nupjauti. Ašmenų tipas, konfigūracija, smūgio kampas, įvorės dydis, tarpas tarp įvorių, kad ašmenys galėtų judėti, ir daug daugiau lems supjaustyto gaminio kokybę ir toleranciją. Daugelis pjaustytuvų veiks keliais režimais, kad procesorius galėtų juos naudoti įvairiems gaminiams. Yra du pjovimo režimų tipai - pagal poreikį (tai reiškia, kad pjaustytuvas įjungiamas iš signalo ir kiekvieną kartą, kai reikia pjaustymo, pjovimo peilio rankena sukasi per gaminį ir gaminį po vieną pjūvį. Suveikti galima per laikmatį, optinis jutiklis, fizinis vėliavos jungiklis, kodavimo diskas ir tt). Nenutrūkstamas ((šis pjovimo tipas naudoja peilio ašį, besisukančią nepertraukiamu nurodytu greičiu, o produktas perkeliamas per įvores pastoviu greičiu, kad būtų pasiektas pjūvio ilgis. Tai dažniausiai naudojama labai trumpoms dalims arba labai dideliam linijos greičiui. Vienvietis ir ant rankos / rato galima naudoti kelis ašmenis, kad prireikus būtų pasiektas dar didesnis pjovimo greitis).
Šie pjaustytuvai gali būti valdomi įvairiais būdais. Kai kurie senojo stiliaus pjaustytuvai veiks su sankaba, kuri perlenkia peiliuką per dalį. Kai kurie naudoja tiesioginius kintamos srovės variklius, kad suktų ašmenų ranką. Šiuolaikiniai pjaustytuvai paprastai naudoja servo variklius su reduktoriais arba be jų, reduktoriams pjaustyti.
Kitoms pjovimo mašinoms bus naudojamas giljotinos stiliaus peilis, sujungtas su oro balionais ar varikliais. Tai naudojama gaminiams, kuriems reikalingas daugiau nei aukščiau aprašytas peilių pjaustytuvas, ir kuriems reikia pjaustymo be skiedrų.
Gaukite išsamią informaciją apie pjaustytuvus, kurių skersmuo yra nuo 2 iki 5 colių ir profiliai iki 4,5 "x 7,5"

Aukštyn pjaustytas pjūklas
Pjūklai
Kai kurie produktai nebus pjaustomi aukščiau aprašytais peilių pjaustytuvais ir jiems reikalingas pjūklas su besisukančiais peiliais. Pjūklas paprastai reikalingas storesniems, standiems gaminiams (sunkioms sienelėms, vamzdžiams, standioms medžiagoms, tokioms kaip RPVC, arba medžiagoms, linkusioms įtrūkti pjaunant ašmenis). Pjūklai galimi keliomis skirtingomis konfigūracijomis. Norint naudoti pagal procesą, pjūklams reikalingas kilnojamasis stalas. Tai leidžia pjaustymo ciklo metu nenutraukti produkto judėjimo pirmyn.
Yra du važiavimo pjūklų stiliai:
1) Pneumatinis - tam reikia naudoti pneumatinius cilindrus, kad „būtų lengviau“ judėti prie stalo, nes produktas yra įstrigęs tarp stalo ir spaustuko.
2) „Servo“ - šiuo metu populiariausias stilius, naudojantis servo variklį ir mechanizmą stalui judinti (šis mechanizmas gali būti diržas, rutulinis varžtas ir kt.). „Servo“ stalo judesys yra tikslesnis, nes, norint judinti stalą, nereikia, kad produktas būtų užsegtas.
Ekstruzijos metu matomi keli pjūklo stiliai:
1) Aukštyn pjaustyti - tai yra plačiausiai naudojami pjūklai. Pjovimo metu peiliukas perėjo iš apačios į viršų. Ašmenys, kuriuos jie grąžina po gaminiu. Šis stilius reikalauja, kad tinkamai veiktų spaustuko mechanizmas. Prieš pradedant pjaustymo ciklą, spaustukas pritvirtina gaminį prie stalo. Šis veiksmas yra būtinas, nes priešingu atveju ašmenys pjaustymo metu pakeltų gaminį, o tai gali sukelti prastą pjovimo kokybę ir tikslumą. Pjaustytus pjūklus riboja tik ašmenų skersmuo, kuris tilps po stalu.
2) Skersinis pjūvis - šis stilius paprastai naudojamas, kai produktas yra platesnis, nei gali dirbti įprastas pjaustytas pjūklas. (Reikėtų tokio didelio skersmens peilio, kad jis netilptų po stalu reikiamame linijos vidurio linijos aukštyje.) Naudojami keli kelių skersinių pjūklų tipai. Kai kurie naudoja peilį, kuris prasideda po stalo paviršiumi, ir peilis juda aukštyn, tada skersai. Pagal šį stilių ašmenys gali būti sugalvoti ir praeiti pro gaminį, tada grįžti per gaminį. ARBA ašmenys gali kirsti gaminį ir judėti žemyn po stalu, norėdami grįžti. Kai kurie naudoja peilį, kuris yra virš stalo paviršiaus, ir paprasčiausiai eina per gaminį.
3) Nuleidimas / pjaustymas - šie pjūklai dažniausiai naudoja mažesnius ašmenis ir yra mažesnės talpos.
Žr. Išsamią informaciją apie plastikinio profilio ekstruzijos pjūklą

Planetinis pjūklas
Planetiniai pjaustytuvai / pjūklai
Kai kuriuose apvaliuose gaminiuose gali būti naudojami planetinio stiliaus pjaustytuvai / pjūklai. Juose naudojamas pjovimo įrankis, kuris sukasi aplink išorinį gaminio paviršių ir pjaustomas įvairiais pjovimo įrankiais: 1) tekinimo stiliaus įrankis - maža pjovimo galvutė yra įmontuojama į besisukančią galvutę ir pašalina medžiagą, nes ji pjauna panašiai kaip tekinimo tekinimo staklės. . 2) Pjūklo ašmenys - kai kurie turės pjūklo variklį, pritvirtintą ant besisukančios galvos su dantytąja geležte. Tai taip pat pašalina medžiagą, nes ji supjaustoma. 3) Skirstomasis ratukas - šiam stiliui naudojamas pjaustymo ratas, panašus į picos pjaustytuvą, pasinėręs į gaminį ir darantis dalį produkto, kai jis juda giliau į gaminį. Šiuo stiliumi žetonų nėra kuriama ir jie yra tinkamiausi šiam lustų trūkumui spręsti. Šių tipų pjūklų neigiama pusė yra mašinos sąnaudos ir reikalavimas nuolat atkreipti dėmesį ir „keistis“, kad jie gerai pjaustytųsi.

Nuimkite konvejerį
Konvejeriai
Būdinga, kad yra tam tikro tipo konvejeriai, kurie imtų dalis po to, kai jas pjaustė pjūklas arba pjaustytuvas, ten, kur jie yra supakuoti. Priešingu atveju, kadangi dalys nebebus stumiamos ar traukiamos, jos būtų atsarginės prie pjaustytuvo ar pjūklo ir kiltų problemų. Paprastai jie naudojami lankstesniems gaminiams. Paprastai tai yra labai paprastas konvejeris, kuris važiuoja šiek tiek greičiau nei detalės linijos greitis.

Be šerdies
Pjoviklis / ritė
Mažoms arba lanksčioms dalims dažnai pageidautina, kad dalis būtų apvijos arba suvyniotos, kad būtų galima atlikti antrinę operaciją. Kai kurie produktai yra parduodami tokia konfigūracija, kad klientas galėtų taikyti antrinę operaciją. Čia naudojami dviejų tipų aparatai. Kaitlentės ir vyniojimo įrenginiai: 1) Kaitinimo elementai - ribojimui naudojama mašina su šerdies komplektu, kuris paprastai yra plečiamas, o produktas suvyniotas tiesiai ant šių šerdžių. Vitinimo proceso metu šerdelės dedamos į visiškai išplėstą konfigūraciją, kad ritės būtų naudojamos. Suvyniojus tinkamą ilgį, šerdys suyra, kad būtų galima pašalinti gaminį. Pjovikliai - apvijos yra panašios į ribojimą, išskyrus tai, kad yra ritininis ritinis / ritė, sumontuota ant ritės virš vieno veleno, kuris yra sujungtas norint suvynioti ritę / ritę.
Pjovikliai / ritinėliai gali būti įvairių konfigūracijų: nuo labai paprastų konfigūracijų su viena stotimi iki visiškai automatinės dviejų stočių su automatiniu pjaustymu ir perkėlimu bei apvyniojimu ar sujungimu. Vienos stoties mašinos paprastai būtų rankiniu būdu valdomos mašinos (operatorius sumontuotų ritę arba sujungtų gaminį ant mentelių prie ritės. Kai tai buvo padaryta vyniojant nurodytą reikiamą ilgį, operatorius supjaustytų gaminį, nuimtų ritinius ar ritę ir paleistų) Dviejų stočių mašinos gali būti rankiniu būdu valdomos kaip vienas velenas arba turėti įvairius automatizavimo lygius iki visiško automatinio režimo, kai operatoriui tereikia montuoti šviežias ritės ir pašalinti gatavą produktą.