

Plastikinis vamzdžių išspaudimas yra vienas iš kritiškiausių gamybos procesų šiuolaikinėje pramonėje, sukuriant būtiniausius komponentus, kurie aptarnauja viską, pradedant nuo gyvenamosios vietos vandentiekio ir baigiant pramoninėmis reikmėmis. Šis sudėtingas procesas, kuris neapdorotų polimerų medžiagas paverčia gatavais vamzdžiais per kruopščiai organizuotą mechaninių ir šiluminių operacijų seriją, visame pasaulyje sukėlė revoliuciją.
Kadangi pasaulinė plastikinių vamzdžių gamyba per metus viršija 18 milijonų metrinių tonų ir augant, kai kasmet auga 6,8%, inžinieriams, gamintojams ir pramonės profesionalams tapo vis svarbesnė sudėtinga technologija.

Gamybos linijos ilgis
30–60 metrų
Šiuolaikinės ekstruzijos linijos paprastai yra nuo 30 iki 60 metrų ilgio
Vamzdžio skersmens diapazonas
16 mm-2400 mm
Išspaudimo sistemos gali gaminti vamzdžius nuo 16 mm iki 2400 mm skersmens
Matmenų nuokrypiai
± 0,1 mm
Kiekvienas komponentas palaiko tikslius nuokrypius, dažnai neviršijant ± 0,1 mm
Visa įrangos surinkimo sistema
Plastikinių vamzdžių išspaudimo procesas priklauso nuo išsamios įrangos rinkinio, kuris veikia nepaprastai tiksliai. Visą sistemą sudaro šeši pirminiai komponentai, dirbantys sinchronizuotoje harmonijoje.
Ekstruderio vienetas
Bet kurios plastikinės vamzdžių ekstruzijos linijos širdis yra pats ekstruderis, paprastai pasižymintis vienu arba dvyniu - varžtų dizainu, kurio ilgis - iki - skersmens santykis svyruoja nuo 24: 1 iki 36: 1.
Apdorojimo temperatūra: nuo 160 laipsnių iki 220 laipsnių
Sraigtiniai greičiai: nuo 10 iki 120 aps / min
4–8 šildymo zonos su ± 1 laipsnio valdymu
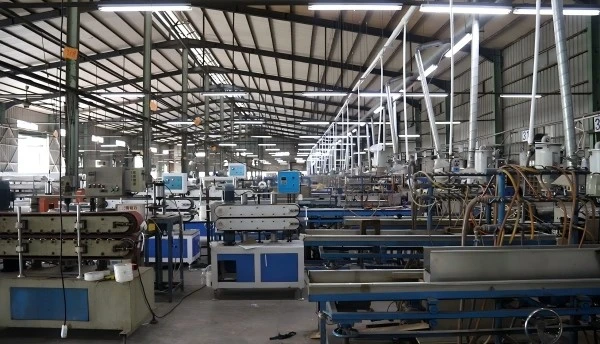
Štampo galvos struktūra
Galvos struktūra yra bene kritiškiausias komponentas nustatant vamzdžių kokybę ir matmenų tikslumą. Šiuolaikinėse „Die Heads“ naudojami modernūs spiralės mandrinių dizainai.
Suspaudimo santykis: 10: 1–20: 1
Darbo slėgis: 200–400 barų
Temperatūros kontrolė: ± 2 kontrolinės vertės laipsnis

Kalibravimas ir dydis
Kalibravimo aparatas nustato galutinius vamzdžių matmenis, o medžiaga išlieka pusiau - plastikinėje būsenoje. Dažniausiai pasitaiko vakuuminio kalibravimo rezervuarų.
Vakuuminis slėgis: nuo 0,4 iki 0,8 baro
Aušinimo vanduo: nuo 15 laipsnių iki 25 laipsnių
3–5 vakuumo zonos

Aušinimo sistemos
Aušinimo aparatas praplečia temperatūros mažinimo procesą, pradėtą kalibravimo bloke, todėl vamzdžio temperatūra sumažėja iki valdymo lygio, paprastai mažesnis nei 40 laipsnių.
Sistemos ilgis: nuo 6 iki 12 metrų
Vandens srautas: iki 500 m arti
Linijos greitis: nuo 0,5 iki 15 m/minutės

Nuvykti - išjungtas įrenginys
Vežimas - OFF aparatas suteikia traukos jėgą, reikalingą vamzdžiui nubrėžti per visą ekstruzijos liniją, išlaikant pastovų linijos greitį.
Traukimo pajėgos: nuo 5000n iki 100 000 n
Kontaktinis slėgis: nuo 2 iki 6 juostos
Greičio tikslumas: ± 0,1%
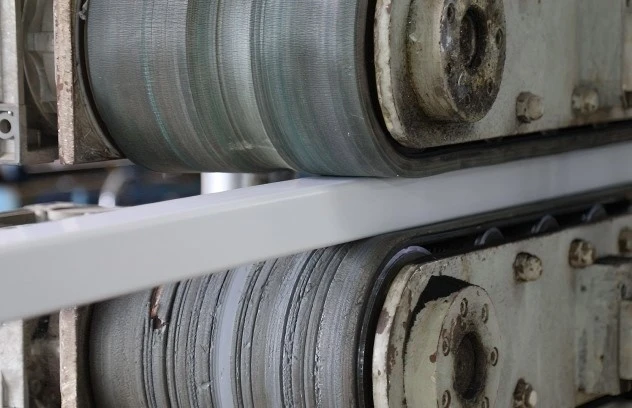

Štampo galvos struktūra ir projektavimo principai
Galvos struktūra yra bene kritiškiausias komponentas nustatant vamzdžių kokybę ir matmenų tikslumą. Šiuolaikinėse štampų galvutėse naudojami sudėtingi spiralinės mandrinės dizainai, kurie vienodai paskirsto išlydytą polimerą aplink apskritimą, pašalindami suvirinimo linijas, kurios galėtų pakenkti struktūriniam vientisumui.
Suspaudimo santykis štampyje paprastai svyruoja nuo 10: 1 iki 20: 1, sukuriant reikiamą slėgį - dažnai 200–400 bar -, kad būtų užtikrinta molekulinė orientacija ir optimalios mechaninės savybės gatavame produkte.
Temperatūros valdymas štampo galvutėje yra svarbiausia, nes kaitinimo elementai palaiko temperatūrą ± 2 laipsnio kontrolinės vertės vertės. Štampo tarpas, nustatantis sienos storis, turi būti reguliuojamas, kad kompensuotų medžiagų susitraukimo greitį, kuris paprastai svyruoja nuo 1,5% iki 3% įprasta termoplastikai.
Išplėstinės štampo galvutės dabar įtraukia automatines sienos storio valdymo sistemas, naudojant ultragarsinius jutiklius, kurie matuoja storis iki 8 taškų aplink apskritimą, sureguliuodamos štampo tarpą realiame - laike, kad išlaikytumėte tolerantus ± 5% nuo nominalios sienos storio.
Šiuolaikinių štampų galvučių technologinis rafinuotumas atspindi pokyčius kitose aukštose - technologijų pramonėje. Kaip ir tai, kas leidžia skaitmeniniams įrenginiams sujungti ir perduoti duomenis, priklauso nuo tikslių inžinerinių standartų, vidiniai „Die Head“ vidiniai srauto kanalai turi būti suprojektuoti naudojant skaičiavimo skysčio dinamiką, kad būtų užtikrintas laminarinis srautas ir sumažintas slėgio kritimai, kurie gali sukelti matmenų nestabilumą.
Kalibravimo ir dydžio įranga
Kalibravimo aparatas, išdėstytas iškart po štampo galvutės, nustato galutinius vamzdžių matmenis, o medžiaga išlieka pusiau - plastikinėje būsenoje. Vakuuminės kalibravimo rezervuarai, dažniausiai pasitaikantys tipai, daro neigiamą nuo 0,4 iki 0,8 strypo slėgį, kad būtų galima nubrėžti karštą vamzdį nuo tiksliai apdirbtų kalibravimo rankovių.
Šios rankovės, paprastai pagamintos iš nerūdijančio plieno ar žalvario, palaiko ± 0,02 mm matmenų nuokrypius ir turi aušinimo kanalus, kurie cirkuliuoja nuo 15 laipsnių iki 25 laipsnių.
Kalibravimo procesui plastikiniam vamzdžių išspaudimui reikia kruopščiai pusiausvyros tarp aušinimo greičio ir matmenų stabilumo. Per greitas aušinimas gali sukelti liekamuosius įtempius, dėl kurių ilgieji - termino matmenų pokyčiai, tuo tarpu nepakankamas aušinimas lemia vamzdžių deformaciją.
Šiuolaikinės kalibravimo rezervuaruose naudojamos kelios zonos - paprastai nuo 3 iki 5 su palaipsniui sumažintu vakuuminio lygiu, leidžiančiomis palaipsniui atsipalaiduoti, išlaikant matmenų valdymą. Kalibravimo ilgis paprastai lygus 10–20 kartų didesnis už vamzdžio skersmenį, užtikrinant visišką matmenų stabilizavimą prieš įeinant į kitas aušinimo dalis.


Išplėstinės aušinimo sistemos
Aušinimo aparatas praplečia temperatūros mažinimo procesą, pradėtą kalibravimo bloke, todėl vamzdžio temperatūra sumažėja iki valdymo lygio, paprastai mažesnis nei 40 laipsnių. Pramoninės aušinimo sistemos naudoja purškimo rezervuarus arba panardinimo vonias, kurios tęsiasi nuo 6 iki 12 metrų, o vandens temperatūra kontroliuojama ± 1 laipsniu.
Vandens srauto greitis gali pasiekti 500 kubinių metrų per valandą dideliam skersmens vamzdžiams, o sudėtingos filtravimo sistemos palaiko vandens kokybę, kad būtų išvengta paviršiaus užteršimo.
Aušinimo efektyvumas tiesiogiai paveikia gamybos greitį, o tipinis linijos greitis svyruoja nuo 0,5 iki 15 metrų per minutę, atsižvelgiant į vamzdžio skersmenį ir sienos storią. Aušinimo procesas turi būti susijęs su polimero šiluminėmis savybėmis, ypač šilumos laidumo vertėmis, kurios yra nuo 0,15 iki 0,45 W/m · K įprastoms vamzdžio medžiagoms.
Dėl šio santykinai mažo šilumos laidumo reikia išplėsti aušinimo zonos, ypač storam - sieniniams vamzdžiams, kur aušinimo laikas seka kvadratinio įstatymo ryšį su sienos storiu.
"Aušinimo parametrų optimizavimas plastikinių vamzdžių išspaudimo metu gali padidinti gamybos efektyvumą iki 35%, tuo pačiu pagerindamas matmenų stabilumą ir sumažinant liekamųjų įtempių lygį. Įrodyta, kad daugialypiai - etapo aušinimas su laipsnišku temperatūros redukcija sumažina po {- ekstruzijos susitraukimo, kad būtų galima tinkamai įgyvendinti."
Schmidt, K. ir kt., „Šilumos valdymas ištisiniame vamzdžių išspaudoje“, Journal of Polymer Engineering, Vol . 42, no . 8, 2023, pp . 234-251. doi: 10.1515/Polyeng-2023-0156
Šiuolaikinių aušinimo sistemų rafinuotumas lygiagrečiai „DataCenter“ sujungimo technologijos pokyčiams, kai tikslus šiluminis valdymas užtikrina optimalų našumą ir patikimumą. Kaip ir duomenų centrams, norint išlaikyti efektyvumą, reikia sudėtingo aušinimo, plastikinių vamzdžių išspaudimo linijos priklauso nuo pažangių aušinimo sistemų, kad pasiektų nuoseklią produkto kokybę.
Technologijų integracija ir automatizavimas
Šiuolaikinis plastiko vamzdžių išspaudimas apima pjovimą - EDGE technologijos ir automatizavimo sistemos, kad būtų užtikrintas tikslumas, efektyvumas ir nuosekli kokybė visuose gamybos etapuose.

Nuvilkite - išjungimo technologiją
Vežimas - OFF aparatas suteikia traukos jėgą, reikalingą vamzdžiui nubrėžti per visą ekstruzijos liniją, išlaikant pastovų linijos greitį. Šiuolaikinis gabenimas - išjungtas išjungimas naudoja diržo arba vikšro vikšro dizainą, o traukimo jėgos svyruoja nuo 5000 N mažų skersmens vamzdžių iki daugiau nei 100 000 N dėl didelio skersmens produktų.
Kontaktinis slėgis turi būti kruopščiai kontroliuojamas - paprastai nuo 2 iki 6 bar -, kad būtų pakankamai sukibimo, nesiginčys vamzdžio deformacija.
Greičio sinchronizavimas yra kritinis gabenimo - išjungimo aspektas, kai greičio variacijos yra ribojamos iki ± 0,5%, kad būtų išvengta sienos storio pokyčių. Išplėstinės sistemos turi uždarytas - kilpos valdymas, naudojant lazerio greičio jutiklius, kurie palaiko greičio tikslumą ± 0,1%.
Vežimas - išjungtas įrenginys taip pat turi atitikti šiluminį išsiplėtimą, nes aušinimo metu vamzdžiai gali susitraukti nuo 0,3% iki 0,5%, todėl norint išlaikyti optimalias traukimo sąlygas, reikia nuolat reguliuoti greitį.

Pjaustymo įranga ir automatizavimas
Pjovimo aparatas yra galutinis plastikinių vamzdžių išspaudimo proceso etapas, kur nuolatinė gamyba paverčiama atskirais ilgiais. Šiuolaikinės pjovimo sistemos naudoja arba planetinius pjūklus dideliam skersmens vamzdžiams arba giljotinų pjaustytuvams, siekiant mažesnių matmenų, siekiant pjovimo greičio iki 60 pjūvių per minutę, o ilgio tikslumas yra ± 2 mm.
Pjovimo įtaisai turi sinchronizuoti su linijos greičiu, naudojant skraidantį pjūvį - išjungti pjūklus, kurie atitinka vamzdžio greitį pjovimo operacijos metu, kad būtų užtikrintas statmenos pjūviai ± 0,5 laipsnio.
Automatizuotos pjovimo sistemos dabar integruoja su gamybos valdymo programine įranga, įgalindamos automatinius ilgio pakeitimus ir sumažina optimizavimą, kad būtų sumažintos atliekos, kurios paprastai sudaro mažiau nei 1% visos produkcijos. Šios sistemos, veikiančios panašiai kaip ir sujungimo paslaugos telekomunikacijų tinkluose, koordinuoja kelis gamybos parametrus, kad būtų optimizuotas bendras sistemos veikimas.
Patikrinimas internetu
Lazeriniai mikrometrai ir ultragarso sienos storio matuokliai nustato net 0,1 mm defektus, kurių matavimai per minutę yra daugiau nei 10 000.
Mechaninis bandymas
Tempimo stiprumo vertinimas (paprastai 19 - 25 MPa PVC vamzdžiams), atsparumas smūgiams ir ilgalaikis hidrostatinio stiprumo bandymas esant slėgiui iki 20 barų.
Cheminis atsparumas
Testavimas užtikrina, kad vamzdžiai atitiktų programą - specifinius reikalavimus įvairioms cheminėms aplinkoms ir eksploatavimo sąlygoms.
Matmenų stabilumas
Testai patvirtina, kad susitraukimas išlieka per nustatytas ribas per 24 valandų kondicionavimo laikotarpius įvairiomis temperatūros sąlygomis.
Kokybės kontrolė ir standartų atitiktis
Kokybės kontrolė plastikinių vamzdžių ekstruzijoje apima ir internetines, ir neprisijungus testavimo procedūras. Internetinės matavimo sistemos naudoja lazerinius mikrometrus, ultragarso sienų storio matuoklius ir optinio paviršiaus tikrinimo sistemas, kurios nustato net 0,1 mm defektus. Šios sistemos sukuria daugiau nei 10 000 matavimų per minutę, sukurdamos išsamią kokybės dokumentaciją kiekvienam gamybos bandymui.
Testavimas neprisijungus apima mechaninį nuosavybės vertinimą, pavyzdžiui, tempimo stipris (paprastai 19 - 25 MPa PVC vamzdžiams), atsparumas smūgiui ir ilgas - terminas hidrostatinio stiprumo bandymas esant slėgiui iki 20 barų. Cheminio pasipriešinimo bandymai užtikrina, kad vamzdžiai atitiktų konkrečiam taikymo reikalavimams, o matmenų stabilumo bandymai patvirtina, kad susitraukimas išlieka per nurodytus ribas per 24 valandas.
Tarptautiniai standartai
Yra 0 1452-2
ASTM D1785
PVC vamzdžiai slėgiui pritaikyti
ASTM F441
PE vamzdžiai vandens paskirstymui
Aplinkosaugos aspektai ir tvarumas
Aplinkos sąmonė plastikiniame vamzdžių išspaudoje padarė didelę technologinę pažangą, kuri sumažina poveikį aplinkai išlaikant produkto kokybę.

Aplinkos sąmonė plastikiniame vamzdžių išspaudoje lėmė didelę technologinę pažangą. Šiuolaikinės priemonės pasiekia medžiagų sunaudojimo procentus, viršijančius 99%, perterpdami paleidimo laužo ir apipjaustytų medžiagų perdirbimą.
Energijos sąnaudos per pastarąjį dešimtmetį sumažėjo 30%, padidindamas šildymo efektyvumą, o modernūs ekstruderiai sunaudoja nuo 0,25 iki 0,35 kWh už kilogramą perdirbtos medžiagos.
Uždarytų - kilpų aušinimo sistemų įgyvendinimas sumažina vandens suvartojimą iki 95%, o šilumos atkūrimo sistemos užfiksuoja atliekas šilumos šilumos šildymui ar žaliavų pašildymui.
Šios tvarumo priemonės atitinka žiedinės ekonomikos principus, kai Post - vartotojų perdirbtas turinys dabar sudaro iki 40% žaliavos tam tikrose vamzdžių klasėse.
99%
Medžiagos panaudojimo dažnis per intarpą perdirbant
30%
Energijos suvartojimo sumažėjimas per pastarąjį dešimtmetį
95%
Vandens suvartojimo sumažinimas uždarytas - kilpų sistemos
40%
Skelbkite - vartotojo perdirbtą turinį tam tikrose vamzdžių klasėse